在安徽,尤其是合肥、芜湖、滁州这些制造业聚集地,越来越多的工厂开始认真考虑一件事:产线到底该怎么升级。有的企业是新建产线,有的是老设备频繁出故障,还有的是订单精度要求提高了,原来的控制方式跟不上。无论哪种情况,"安徽自动化设备"这个词背后真正要解决的问题,其实是一整套从控制层到执行层的技术选型与落地能力。本文结合本地制造业的实际情况,梳理自动化设备选型、改造和维护中的关键环节,供设备管理者和技术负责人参考。
自动化设备不是单件采购,而是系统搭配
很多企业在采购自动化设备时容易陷入一个误区:把PLC、变频器、伺服、传感器当成独立的商品,比价格、看参数,然后分别下单。结果设备到了现场,通讯协议对不上、响应节拍不匹配、备件型号混乱,调试周期被拉长,反而增加了隐性成本。
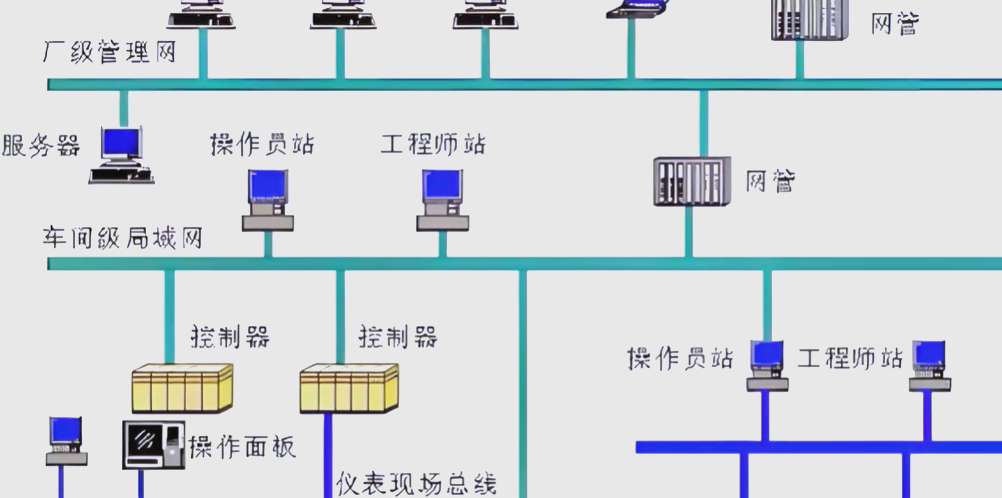
工业控制系统本质上是一个协同工作的整体。控制层负责逻辑运算和时序调度,驱动层负责把指令转化为电机动作,感知层负责把现场状态反馈回去,人机交互层则承担操作与监控。这四层之间的匹配度,比单个设备的参数高低更能决定产线的稳定性和效率。因此在安徽做自动化设备选型时,建议先明确工艺节拍和控制精度要求,再倒推各层设备的型号与接口,而不是反过来。
- 控制层:PLC的I/O点数、扫描周期、通讯接口是否满足未来扩展
- 驱动层:变频器与伺服系统的功率余量、过载能力、制动方式
- 感知层:传感器选型需考虑检测距离、环境温度、粉尘与电磁干扰
- 交互层:触摸屏或工控机的分辨率、防护等级、通讯协议兼容性
PLC编程与电气成套:决定项目成败的两个细节
设备买对了,只是完成了一半。PLC编程的质量直接关系到产线运行的流畅程度。实践中常见的问题包括:程序结构没有模块化,后期改一个动作要动全身;没有做好故障诊断和报警记录,出问题时排查靠猜;手动与自动模式切换逻辑不严谨,存在误动作风险。成熟的编程习惯是把工艺流程拆成独立的功能块,预留调试接口,并为关键动作设计互锁和异常处理,这样即便后期工艺调整,也能快速响应。
电气成套同样容易被低估。柜内布局是否合理、线号标识是否规范、接地与屏蔽是否到位,这些看似基础的工作,往往决定了设备在安徽夏季高温高湿环境下的长期稳定性。变频器与伺服驱动器产生的谐波和干扰,如果屏蔽和布线处理不当,会直接影响传感器信号和通讯质量,表现为"莫名其妙的故障"。因此电气成套不是简单的接线装配,而是需要与控制方案同步设计的工程环节。
变频器维修与触摸屏维修:维护能力也是生产力
再好的设备也有老化的时候。在安徽的制造现场,变频器维修和触摸屏维修是出现频率较高的两类需求。变频器常见故障集中在直流母线、IGBT模块、电解电容老化和散热不良几个方向,很多故障在早期会有征兆,比如运行电流波动、面板报过压或过热代码,及时处理可以避免整机损坏。触摸屏则多见于背光衰减、触控漂移、通讯口损坏和程序丢失,其中程序备份是否完整,直接决定了维修周期长短。
值得强调的是,维修不只是"修好能用",更要判断是否值得修。使用年限较长、备件停产、能耗明显偏高的设备,与其反复维修,不如纳入自动化改造计划,用新型设备替换,同时提升控制精度和能效。这个判断需要结合设备运行数据和生产需求来做,而不是单纯看维修报价。
传感器选型:小器件影响大系统
传感器在整个自动化系统中成本占比不高,但出问题的概率并不低。选型时除了看检测距离和输出类型,还要关注现场环境:焊接车间有强电磁干扰,粉尘大的场合要考虑防尘等级,户外或冷库应用要注意温度范围,检测透明或反光物体时需要选用特定原理的传感器。此外,安装位置和检测角度同样重要,很多"传感器不灵敏"的问题,实际是安装支架刚性不足或位置偏移导致的。
合理的做法是在设计阶段就把传感器清单与工艺动作对应起来,标注每个检测点的作用、失效后果和备件型号,形成可维护的设备档案。这样在后期运维中,更换和排查都会高效很多。
自动化改造:从单机到整线的渐进路径
对于多数安徽本地企业来说,一次性整线改造投入大、停产风险高。更务实的路径是分阶段推进:先对瓶颈工序做单机自动化改造,验证效果并积累运行数据;再打通工序间的物流与信息流,引入工控机和上位系统做集中监控;最后根据产能变化逐步扩展。这种渐进方式既能控制投资节奏,也便于操作人员逐步适应新的设备与流程。
改造过程中,原有设备的通讯兼容性是需要提前确认的重点。不少老设备的通讯接口封闭或协议非标,需要通过网关转换或增加采集模块来解决。同时,改造方案应保留手动操作和急停回路,确保异常情况下人员与设备的安全。
结语
安徽自动化设备的价值,不在于堆砌多少高端型号,而在于控制、驱动、感知与交互各环节是否真正匹配工艺需求,以及背后是否有可靠的编程、成套与维护能力支撑。从PLC编程到变频器维修,从传感器选型到整线自动化改造,每一个环节都需要结合现场实际来判断。对制造企业而言,把设备当作一个持续演进的系统来管理,比单纯追求单点性能更能带来长期回报。